
Heizwertmessung und Energiebasierte Lambdaregelung
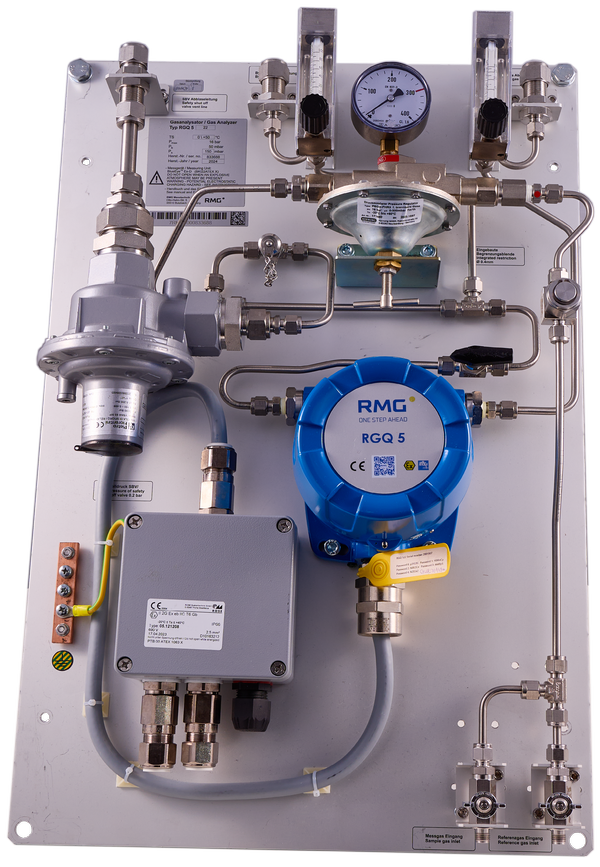
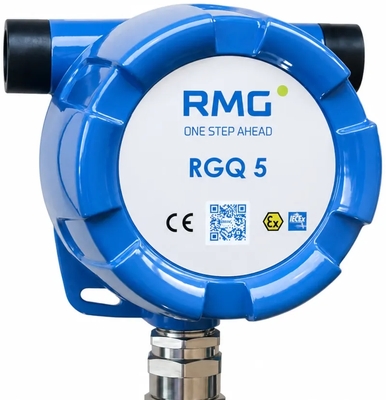
Korrelatives Gasqualitäts-Messgerät RGQ 5
Der Energiegehalt des Brenngases ist ein wesentlicher Prozessparameter für den stabilen Betrieb von Feuerungsanlagen. Änderungen der Bezugsquelle oder auch die zunehmende Beimischung von Fremdgasen (z.B. H2, Biogas, Flüssiggas (LPG, LNG)) führen zu deutlichen Schwankungen des Brennwertes.
Da diese Änderungen meist ohne Kenntnis des Endkunden und über undefinierte Zeiträume erfolgen, werden Instabilitäten im Prozess nur selten auf mögliche Zusammenhänge zurückgeführt.
Durch eine kontinuierliche Bestimmung des Energiegehaltes und eine entsprechende Kompensation mit Hilfe eines angepassten Regelkonzeptes ist es möglich, diesen Schwankungen kontrolliert entgegenzuwirken.
Wir empfehlen hierfür das korrelative Gasqualitäts-Messgerät RGQ5 der RMG Messtechnik GmbH.
Geliefertes Gas mit schwankender Zusammensetzung durch häufige Wechsel der Bezugsquellen
Zumischung von z.B. H2, Biogas, Flüssiggas (LPG, LNG) verändert die Gaseigenschaften
Dies hat Einfluss auf
- den Energiegehalt des Gases
- die Strahlungseigenschaften der Flamme
- den Luft- und Sauerstoffbedarf
Fazit: Für einen stabilen Prozess ist ein konstanter Energieeintrag ausschlaggebend. Die Gasmenge allein ist nicht länger hinreichend - sondern der schwankende Heizwert muss in die Berechnung mit einfließen. Der Gasanalysator RGQ5 ist hierfür bestens geeignet.
Zuverlässige Onlinemessung (korrelatives Messprinzip) unter Verwendung einer patentierten Gas-Viskosimetertechnologie in Kombination mit weiteren MEMS-Sensoren
Kontrolle des Energieeintrages
STG Energiebasierte Lambdaregelung kompensiert Änderungen der Gaszusammensetzung durch Anpassung von Gas- und Brennluft/O2 Sollwerten
Regelung auch bei kurzfristigen Schwankungen möglich

Messung Ausgang:
Kontinuierliche Messung von
- Brennwert, Heizwert (HS & HI)
- Wobbe Index (WIS & WII)
- H2 und CO2 Mol-% (optional)
- Dichte, relative Dichte & Kompressibilität
- Methanzahl MZ
Messgenauigkeit:
- Messfehler durchschnittlich < 1 % vom Wobbeindex
- Andere Gaszusammensetzungen auf Anfrage
Wartungsfrei und zuverlässig
- Keine beweglichen Teile
- Keine chemischen Reaktionen
Schnelle und gleichmäßige Messung
- Alle 7 Sekunden Viskosität
- Jede Sekunde thermische Leitfähigkeit und CO2
Weitere Eigenschaften:
- Zertifiziertes, explosionsgeschütztes Gehäuse
- Eingebauter Gasflussminderer
- Schnittstellen: 4-20mA, Modbus RTU
- Spannungsversorgung: 24VDC
- Plug-und-play Installation & Operation
- Einfaches Austauschen der Sensoren-Einheit
- CE, ATEX, IECEX & CSA Zertifikat (optional)
Präzise Messung von Heizwert, Dichte und Wobbe
Keine Hilfsgase (Träger, Kalibriergase) notwendig
Kein Nachkalibrieren notwendig
Jede Sekunde eine Messung
Niedrige Anschaffungskosten (im Vergleich zu einem üblichen Gas- Chromatographen)
Kompakte Bauweise
Stellt alle erforderlichen Messwerte für die von STG patentierte „Energiebasierte Lambdaregelung“ bereit
Technische Beratung
Lieferung und Installation eines kompletten Messsystems mit Gasanalysator RGQ5
Die Signalauswertung / Verbrennungsrechnung als integrierte Lösung im Prozessleitsystem liefert:
- Heizwert Hi (früher: Unterer Heizwert Hu)
- Brennwert Hs (früher: Oberer Heizwert Ho)
- Wobbe Index
- Stöchiometrische Luft-und Abgasmenge
- Dimensionslose Brennstoffkennzahlen nach Boie
Optional: Patentiertes Regelungskonzept „Energiebasierte Lambdaregelung“, siehe unten
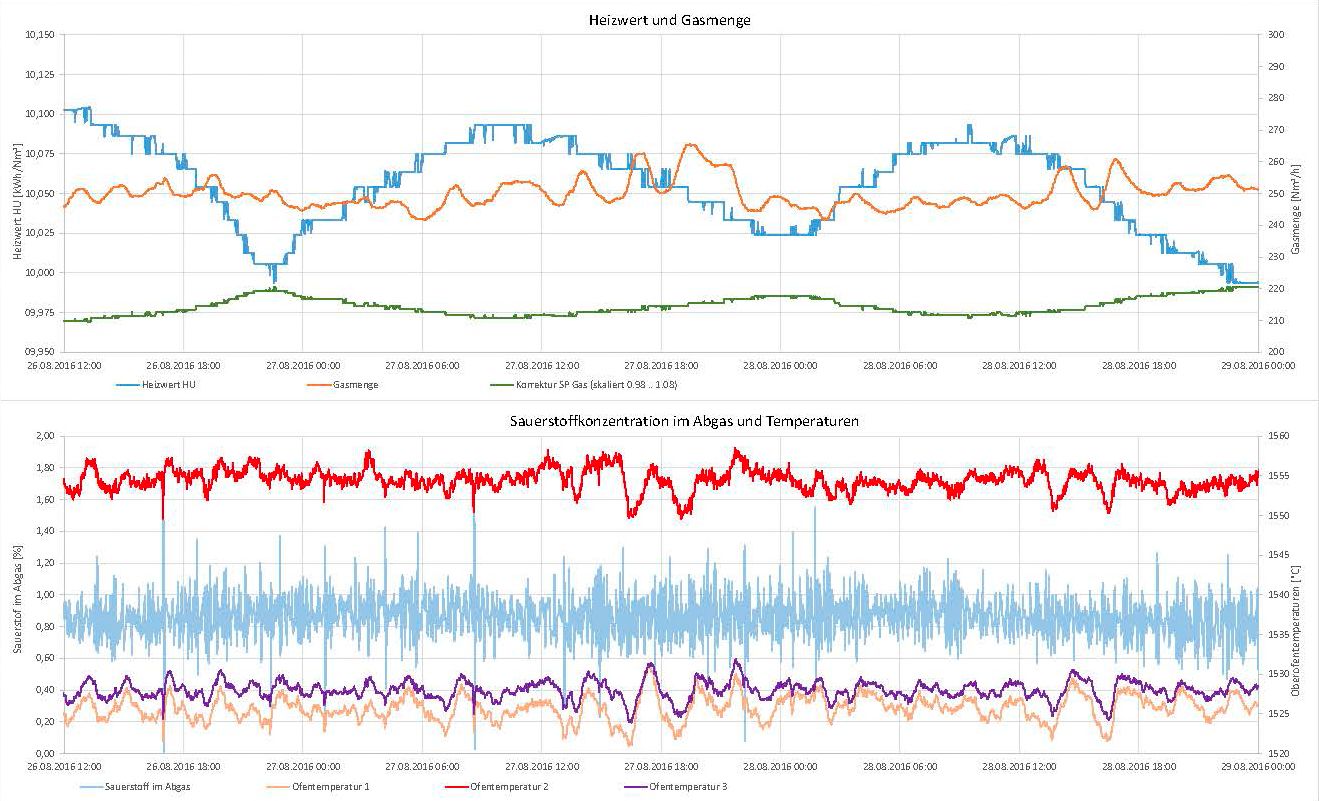
Energiebasierte Lambdaregelung
Die in den letzten Jahren stetig zunehmenden Probleme mit unvorhersehbaren Schwankungen der Gasqualität stellen insbesondere die Betreiber von Glasschmelzanlagen vor völlig neue Herausforderungen.
Um den daraus resultierenden Instabilitäten im Schmelzprozess kontrolliert entgegenzuwirken, hat die STG die „Energiebasierte Lambdaregelung“ entwickelt und seit mehreren Jahren erfolgreich im Einsatz.
Die Heizwertmessung erkennt Änderungen in der Gaszusammensetzung.
Die STG-Sauerstoffsonden reagieren auf kurzfristige Änderungen im Prozess und sind ein zuverlässiger Indikator zur Bestimmung von Falschlufteintritt.
STG hat die Vorteile beider Systeme kombiniert und eine automatische Regelung für einen jederzeit stabilen Energieeintrag in den Schmelzprozess entwickelt.
Das (patentierte) Ergebnis spricht für sich:
Kompensation von Schwankungen der Gasqualität und des unkontrollierten Lufteintritts
Konstanter Energieeintrag (MW) in den Schmelzprozess
Prozessstabilität und konstante Glasqualität
Energieeinsparung (Brennstoff und Luft)
Reduzierung von Energieverlusten
Reduzierung der NOx-Emissionen
Begrenzung der CO-Emissionen
Verfügbar für Leitsysteme von Siemens und Rockwell (Allen-Bradley)
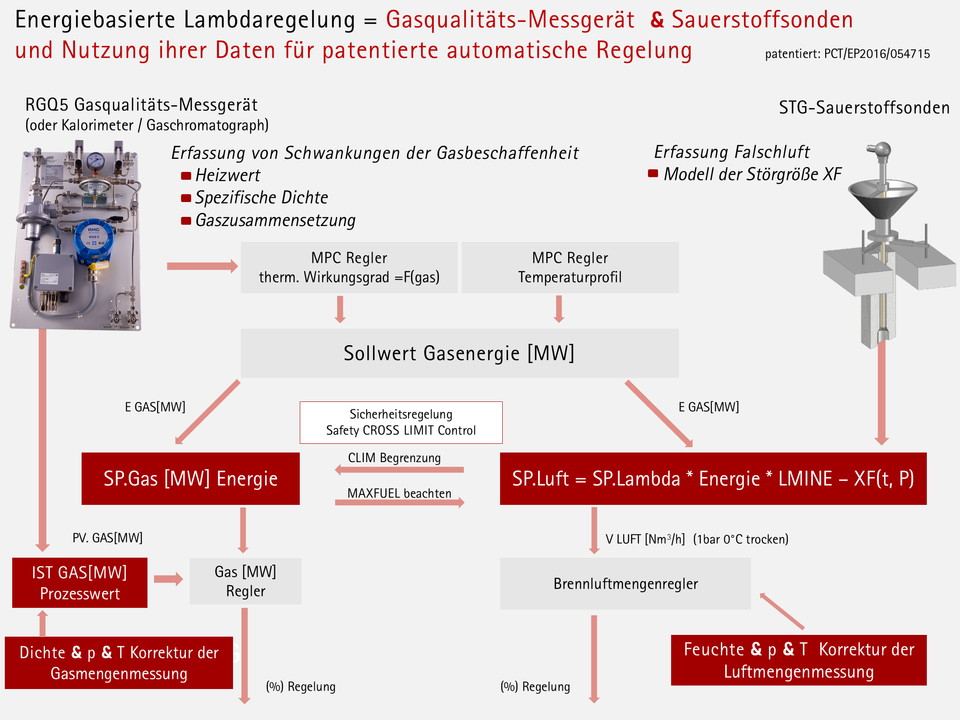
Patentierte automatische "Energiebasierte Lambdaregelung" für einen konstanten Energieeintrag in den Schmelzprozess:
- Kompensation von Schwankungen der Gasqualität
- Kompensation der unkontrollierten Luftmengen
- Aufrechterhaltung des optimalen Herdraumdrucks um Falschlufteintritt in die Schmelzwanne zu verhindern
- Gasanalysator / Kalorimeter / Chromatograph überwacht die Gasbeschaffenheit und stellt dem Leitsystem die benötigten Daten für Sollwert Gas [MW] zur Verfügung
- Sauerstoffsonden geben ein schnelles Feedback zu Änderungen der Verbrennungsparameter und fungieren für die Regelung als Indikator der Störgröße Falschluft XF, zur Korrektur der benötigten Brennluftmenge
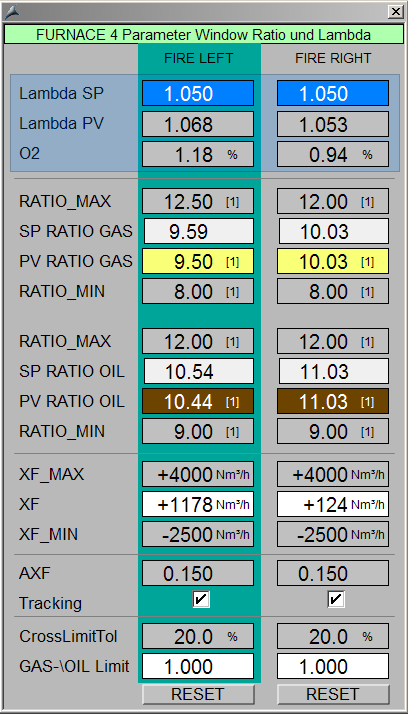
Vollständige Integration in die Visualisierung (S7/WinCC; PCS7; iFIX; FactoryTalk)
Bereitstellung der Signale durch Modifizierung / Erweiterung der bestehenden Programme von Wannen-SPS und Visualisierung (z.B. zusätzliche Faceplates)
STG benötigt vorübergehenden Zugriff auf die Engineering Station mit gültiger Lizenz und dem aktuellen Programmstand
Installation und Inbetriebnahme durch STG-Programmierer/ Optimierung / Support über Fernzugriff
Verfügbar für Siemens und Rockwell / Allen-Bradley basierte Leitsysteme
- entweder als Erweiterung eines bestehenden Systems
- oder als integraler Bestandteil einer neuen Anlagensteuerung von STG

Ihr Ansprechpartner (RGQ5 Gasanalysator)
Stefan Reinke
